إذا سبق لك الحصول على أجزاء مُصنعة خصيصًا، فمن المحتمل أنك سمعت عن الدقة والاتساق وقابلية التوسع التي توفرها التصنيع باستخدام الحاسب الآلي في التصنيع الصناعي. باعتباري موردًا لقطع غيار الآلات CNC، أمضيت سنوات في توجيه المهندسين ومصممي المنتجات وأصحاب الأعمال الصغيرة من خلال اختيار طريقة التصنيع المناسبة لمشاريعهم - وفي حين أن التصنيع باستخدام الحاسب الآلي غالبًا ما يكون المعيار الذهبي للمكونات شديدة التسامح، فهو ليس حلاً مقاسًا واحدًا يناسب الجميع. على مر السنين، رأيت العملاء يعانون من عدم تلبية التوقعات لأنهم لم يفهموا حدودها تمامًا. اليوم، أريد كسر هذه القيود بأمانة، ومشاركة أمثلة واقعية من الأجزاء التي ننتجها يوميًا، ومساعدتك على اتخاذ قرارات أكثر استنارة لمشروعك التالي.
القيود المادية التي تشكل إمكانيات التصنيع باستخدام الحاسب الآلي
أحد القيود الأكثر إلحاحًا التي أواجهها كمورد للآلات CNC يدور حول مدى ملاءمة المواد. لا يتم تصنيع جميع المعادن أو البلاستيك أو المواد المركبة بشكل متساوٍ، وقد يؤدي اختيار المادة الخاطئة إلى سوء تشطيب السطح أو تآكل الأدوات أو حتى فشل الأجزاء في منتصف الإنتاج.


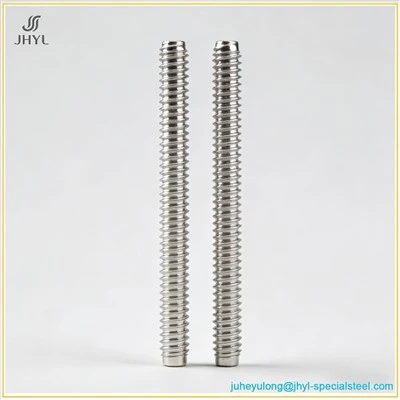
على سبيل المثال، يمثل تصلب المعادن تحديًا شائعًا في التصنيع باستخدام الحاسب الآلي. المواد مثل درجات معينة من الفولاذ المقاوم للصدأ، أو حتى بعض سبائك الفولاذ، تتصلب عندما تقوم أداة القطع بالضغط أثناء التشغيل. وهذا يعني أنه عند قطع المادة، تصبح المنطقة المجاورة أكثر صلابة، مما يتطلب المزيد من القوة من الأداة، مما يزيد من التآكل، ويؤدي إلى دقة أبعاد غير متناسقة. خذالمسمار الرصاص الفولاذ المقاوم للصدأ تشكيلهإن الفولاذ المقاوم للصدأ 304 و316 الذي نقوم بتصنيعه هو الأكثر شيوعًا بالنسبة للبراغي الرصاصية نظرًا لمقاومتها للتآكل، ولكنها تتصلب بشكل كبير. لقد اضطررنا إلى ضبط سرعات القطع لدينا واستخدام أدوات متخصصة عالية المقاومة للحرارة للتعويض، وحتى ذلك الحين، لا يمكننا تحقيق نفس معدلات التغذية التي حققناها مع الألومنيوم، مما يقلل من سرعة الإنتاج لهذه الأجزاء.
هناك قيود مادية أخرى تتمثل في المعادن الناعمة جدًا أو الصمغية. على سبيل المثال، يميل النحاس النقي إلى التشويه بدلًا من القطع بشكل نظيف، مما يترك نتوءات تتطلب عمليات ثانوية ويمكن أن تتخلص من التفاوتات المشددة. وبالمثل، فإن بعض المواد البلاستيكية الهندسية، مثل أنواع معينة من البولي إيثيلين، تذوب تحت الحرارة الناتجة عن أدوات القطع باستخدام الحاسب الآلي، مما يؤدي إلى تشطيب سطح خشن وغير متساوي. بالنسبة للأجزاء البلاستيكية ذات الحجم الكبير، غالبًا ما ننصح العملاء بالتفكير في القولبة بالحقن بدلاً من ذلك، حيث إنها تتجنب عوائق التصنيع المتعلقة بالمواد.
الموصلية الحرارية هي خاصية مادية أخرى تؤثر على أداء التصنيع باستخدام الحاسب الآلي. المواد ذات الموصلية الحرارية العالية، مثل الألومنيوم، تبدد حرارة القطع بسرعة، وهو أمر جيد لعمر الأداة، ولكنها يمكن أن تؤدي أيضًا إلى مشاكل مع الطلاءات الحساسة للحرارة أو المكونات المتكاملة. على الجانب الآخر، فإن المواد ذات الموصلية الحرارية المنخفضة، مثل التيتانيوم، تحبس الحرارة عند حافة القطع، مما يؤدي إلى التآكل السريع للأداة ويتطلب سرعات تصنيع أبطأ، مما يؤدي إلى زيادة وقت الإنتاج والتكلفة.
القيود الأبعاد والهندسية
حتى مع أحدث المطاحن والمخارط CNC، هناك حدود صارمة لمدى صغر أو تعقيد جزء ما، بالإضافة إلى الأشكال الهندسية الممكنة. لنبدأ بالحجم: تتمتع معدات CNC الخاصة بنا بأقصى قدر من مغلف العمل، مما يعني أنه لا يمكن تشكيل الأجزاء الأكبر من هذا المغلف في إعداد واحد. نحن نقدم تصنيعًا متعدد الإعدادات للأجزاء الأكبر حجمًا، ولكن كل إعداد يقدم أخطاء محاذاة صغيرة، والتي يمكن أن تضيف ما يصل وتؤثر على دقة الأبعاد الإجمالية. على سبيل المثال، سيتطلب إطار فولاذي كبير مخصص للآلات الصناعية عمليات CNC متعددة، وبينما يمكننا الاحتفاظ بالتفاوتات في حدود 0.005 بوصة، فإن المحاذاة المتسقة عبر الإعدادات أكثر صعوبة من الأجزاء ذات الإعداد الفردي.
حدود التسامح هي نقطة رئيسية أخرى. على الرغم من أن التصنيع باستخدام الحاسب الآلي أكثر دقة بكثير من التصنيع اليدوي، إلا أنه ليس مثاليًا، كما أن التفاوتات الضيقة للغاية تأتي بتكلفة باهظة. نحن نحتفظ بشكل روتيني بتفاوتات تبلغ ±0.001 بوصة لمعظم الأجزاء، ولكن بالنسبة للتفاوتات الأشد من ذلك، على سبيل المثال، ±0.0005 بوصة، فإننا نحتاج إلى أدوات متخصصة، ومعدلات تغذية أبطأ، وخطوات فحص إضافية، والتي يمكن أن تضاعف وقت الإنتاج أو ثلاثة أضعافه. بالنسبة للأجزاء عالية المخاطر مثل مكونات الطيران، فإن هذه التفاوتات الصارمة غير قابلة للتفاوض، ولكنها تأتي أيضًا بسعر باهظ.
توجد أيضًا قيود هندسية. يمكن أن يكون من الصعب أو من المستحيل تصنيع القطع السفلية والخيوط الداخلية في التجاويف العميقة والميزات الدقيقة جدًا بدون أدوات متخصصة. على سبيل المثال، العرفوصلة عالمية من الفولاذ المقاوم للصدأ مخصصةمع الأخاديد الداخلية الدقيقة لاحتجاز المحامل - بينما يكون ذلك ممكنًا - يتطلب أداة رفيعة وطويلة يمكن أن تنثني أثناء التشغيل الآلي، مما يؤدي إلى عدم تناسق الأبعاد. لقد اضطررنا إلى إعادة تصميم بعض أجزاء العميل لتجنب الميزات العميقة والضيقة للغاية، أو إضافة عمليات ثانوية مثل الأسلاك EDM لتحقيق تلك الأشكال الهندسية، مما يضيف الوقت والتكلفة.
تمثل الميزات ذات نسبة العرض إلى الارتفاع العالية، مثل دبوس طويل ورفيع أو جدار رفيع في جزء معدني، تحديًا آخر. يمكن لأداة القطع أن تنحرف تحت الضغط، مما يؤدي إلى الانحناء أو عدم تناسق سمك الجدار. لقد عملنا مؤخرًا على مجموعة من40Cr سبائك الصلب تشكيله التروس والأجزاء الميكانيكيةذات محاور رفيعة ومحددة؛ أدت محاولات التصنيع الأولية إلى انحراف المحور، لذلك اضطررنا إلى ضبط مسار الأداة لاستخدام أداة أكثر صلابة وتقليل قوة القطع، مما أدى إلى إبطاء الإنتاج ولكن مع ضمان تلبية الأجزاء لمواصفات العميل.
تكلفة الإنتاج وقيود المهلة الزمنية
باعتباري موردًا لآلات CNC، رأيت عددًا لا يحصى من العملاء يقللون من التكلفة والمدة الزمنية المرتبطة بأجزاء CNC المخصصة، خاصة بالنسبة للدفعات الصغيرة أو التصميمات المعقدة. على عكس طرق الإنتاج الضخم مثل القولبة بالحقن، فإن التصنيع باستخدام الحاسب الآلي عبارة عن عملية طرحية - حيث تبدأ بكتلة صلبة من المواد وتقطع كل ما لا تحتاجه. وهذا يعني أنه بالنسبة للأجزاء التي تحتوي على نفايات مواد عالية، فإن تكلفة المواد وحدها يمكن أن تكون كبيرة. على سبيل المثال، دعامة فولاذية مصنوعة من سبائك مخصصة تستخدم 10% فقط من كتلة فولاذية مقاس 6 بوصات، مما يعني أن العميل يدفع مقابل 90% من المواد غير المستخدمة، مما يؤدي إلى ارتفاع التكاليف.
وقت الإعداد هو تكلفة مخفية أخرى. يتطلب كل جزء جديد برمجة آلة CNC، وإعداد الأدوات، والتحقق من الجزء الأول للتأكد من مطابقته للمواصفات. بالنسبة للجزء البسيط والقليل التعقيد، قد يستغرق الإعداد ساعة واحدة؛ بالنسبة للجزء المخصص والمعقد الذي يتضمن عمليات متعددة، يمكن أن يستغرق الإعداد عدة ساعات. هذا هو السبب في أن التصنيع باستخدام الحاسب الآلي هو الأكثر فعالية من حيث التكلفة بالنسبة لأحجام الدفعات الصغيرة والمتوسطة (من 1 إلى 1000 جزء) - بالنسبة للكميات الكبيرة، فإن تكلفة الجزء الواحد من التصنيع باستخدام الحاسب الآلي تصبح بسرعة أعلى من طرق مثل القولبة بالحقن، والتي تستهلك تكاليف الإعداد على مدى آلاف الأجزاء.
المهلة الزمنية هي أيضا قيد. بينما يمكننا تحويل الأجزاء البسيطة في غضون أيام قليلة، فإن الأجزاء المخصصة ذات الأشكال الهندسية المعقدة أو التفاوتات الضيقة يمكن أن تستغرق من أسبوعين إلى أربعة أسابيع (أو أكثر) لإنتاجها. وذلك لأن كل خطوة من مصادر المواد، والبرمجة، والإعداد، والتصنيع، والفحص، وأي عمليات ثانوية مثل إزالة الأزيز أو الطلاء تستغرق وقتًا. بالنسبة للعملاء الذين لديهم مواعيد نهائية عاجلة، غالبًا ما يتعين علينا تحديد الأولويات، ولكن لا يمكننا التقليل من الجودة للوفاء بالجداول الزمنية الضيقة.
حدود الانتهاء من السطح
يعد تشطيب السطح عاملاً حاسماً للعديد من الأجزاء، خاصة تلك المستخدمة في تطبيقات مثل الأجهزة الطبية، أو تجهيز الأغذية، أو الفضاء الجوي، حيث تقلل النعومة من الاحتكاك، أو تمنع التلوث، أو تحسن المتانة. يمكن للتصنيع باستخدام الحاسب الآلي أن ينتج مجموعة من التشطيبات السطحية، من الخشنة (Ra 125) إلى الناعمة جدًا (Ra 8)، ولكن هناك حدود لمدى السلاسة التي يمكننا الحصول عليها، وتحقيق التشطيبات فائقة النعومة يتطلب عمليات ثانوية.
تترك عملية القطع نفسها علامات الأداة، مما يؤدي إلى إنشاء سطح نهائي أساسي. بالنسبة لمعظم الأجزاء القياسية، يكون التشطيب الآلي كافيًا، ولكن بالنسبة للأجزاء التي تتطلب سطحًا مصقولًا أو يشبه المرآة، يتعين علينا إضافة عمليات مثل الطحن أو التلميع أو الطلاء الكهربائي. تضيف هذه الخطوات الثانوية التكلفة والمهلة الزمنية، ويمكنها أيضًا تغيير أبعاد الجزء إذا لم يتم التحكم فيها بعناية. على سبيل المثال، لديناالمكونات الميكانيكية من سبائك الصلبوالتي تستخدم في المضخات عالية الدقة غالبًا ما تحتاج إلى سطح داخلي مصقول؛ بعد التصنيع باستخدام الحاسب الآلي، نرسلها للتلميع الداخلي، الأمر الذي يستغرق وقتًا إضافيًا ويضمن أن السطح يلبي قيمة Ra المطلوبة للحد الأدنى من الاحتكاك.
هناك مشكلة أخرى تتعلق بتشطيب السطح وهي نتوءات صغيرة وحادة من المواد المتروكة عند حواف الميزات المُشكَّلة. بينما نبذل قصارى جهدنا لتقليل النتوءات من خلال تصميم مسار الأداة، فإن بعض الميزات (مثل الزوايا الحادة والثقوب والخيوط) ستحتوي دائمًا على نتوءات تحتاج إلى إزالة نتوءات يدوية أو آلية. بالنسبة للأجزاء ذات الميزات الصغيرة جدًا، قد يكون إزالة الأزيز أمرًا صعبًا بشكل خاص وقد يتطلب أدوات متخصصة، مما يزيد من وقت الإنتاج.
متطلبات ما بعد المعالجة والتشغيل الثانوي
أحد أكبر المفاهيم الخاطئة حول التصنيع باستخدام الحاسب الآلي هو أنها عملية "ضبطها ونسيانها" التي تنتج الأجزاء النهائية. في الواقع، تتطلب معظم أجزاء CNC المخصصة عمليات ثانوية لتلبية متطلباتها النهائية، مما يضيف الوقت والتكلفة. باعتبارنا موردًا لآلات CNC، لدينا شبكة من الشركاء الموثوق بهم للمعالجة اللاحقة، ولكن تنسيق هذه الخطوات يمكن أن يؤدي إلى تأخيرات وإضافة تعقيد إلى سلسلة التوريد.
تشمل العمليات الثانوية الشائعة المعالجة الحرارية، والتي تستخدم لتصلب الأجزاء المعدنية مثل التروس والأعمدة. في حين أنه يمكن إجراء بعض المعالجة الحرارية قبل التصنيع، فمن الأفضل غالبًا تجهيز الجزء أولاً ثم تصليبه - ولكن هذا يمكن أن يؤدي إلى تشويه الأبعاد أثناء المعالجة الحرارية، مما يتطلب معالجة إضافية أو طحن لاستعادة التفاوتات المسموح بها. على سبيل المثال،40Cr سبائك الصلب تشكيله التروس والأجزاء الميكانيكيةنقوم بالتصنيع من خلال المعالجة الحرارية بعد المعالجة لتحقيق الصلابة المطلوبة، وعلينا أن نأخذ في الاعتبار التشوه الطفيف أثناء عملية المعالجة بحيث تظل التروس تلبي مواصفات التسامح بعد المعالجة الحرارية.
الطلاء هو عملية ثانوية شائعة أخرى. الأجزاء المستخدمة في البيئات المسببة للتآكل، مثل المعدات الخارجية أو المكونات البحرية، تحتاج إلى طلاءات مثل طلاء الزنك، أو طلاء المسحوق، أو الأكسدة. تضيف هذه الطلاءات سُمكًا للجزء، لذلك يتعين علينا مراعاة هذا السُمك الإضافي أثناء التصنيع باستخدام الحاسب الآلي لضمان صحة أبعاد الجزء النهائي. إذا لم نفعل ذلك، فقد يتسبب الطلاء في أن يكون الجزء ضيقًا جدًا بحيث لا يتناسب مع المكونات الأخرى.
إن إزالة الأزيز، كما ذكرت سابقًا، هي عملية ثانوية شبه عالمية لأجزاء CNC. حتى مع أفضل مسارات الأدوات، لا مفر من وجود نتوءات في ميزات مثل الثقوب والخيوط والحواف. بالنسبة للأجزاء التي تتطلب حواف نظيفة وحادة (أو لا تتطلب حواف على الإطلاق، مثل الغرسات الطبية)، يتعين علينا استخدام أدوات إزالة الحواف الدقيقة أو العمل اليدوي لإزالتها، مما يضيف الوقت والتكلفة.
كيفية التغلب على قيود التصنيع باستخدام الحاسب الآلي كعميل
باعتباري شخصًا يعمل بشكل مباشر مع العملاء كل يوم، أريد مشاركة بعض الدروس التي تعلمتها حول العمل ضمن قيود التصنيع باستخدام الحاسب الآلي للحصول على أفضل الأجزاء الممكنة. أولاً، كن واقعياً بشأن متطلباتك. إذا كنت بحاجة إلى قطعة ذات تفاوتات شديدة للغاية، أو مادة محددة جدًا، أو هندسة معقدة، فأبلغ بذلك في وقت مبكر من مرحلة التصميم - وليس عندما تكون مستعدًا لبدء الإنتاج. وهذا يمنحنا الوقت لتقديم تعليقات التصميم لجعل الجزء أكثر قابلية للتصنيع، مما يقلل التكلفة والمهلة الزمنية.
ثانيا، النظر في حجم الدفعة بعناية. بالنسبة للأجزاء التي سيتم استخدامها بكميات كبيرة (أكثر من 1000 وحدة)، غالبًا ما يكون من المفيد مقارنة التصنيع باستخدام الحاسب الآلي بطرق الإنتاج الضخم مثل القولبة بالحقن. بالنسبة للدفعات الصغيرة (أقل من 1000 وحدة)، عادةً ما تكون المعالجة باستخدام الحاسب الآلي هي الخيار الأكثر فعالية من حيث التكلفة والمرونة.
أخيرًا، اعمل مع مورد تثق به ليكون شفافًا بشأن القيود. في متجرنا، لا نقتبس أبدًا مهمة لا يمكننا تسليمها، ونقوم دائمًا بالإبلاغ عن المشكلات المحتملة في وقت مبكر - سواء كانت هذه مادة ستتصلب أكثر من اللازم، أو هندسة من شأنها أن تسبب انحراف الأداة، أو التسامح الذي سيكون مكلفًا للغاية. نحن نفضل تعديل التصميم أو اقتراح طريقة بديلة بدلاً من تسليم الأجزاء التي لا تلبي احتياجاتك.
إذا كنت مستعدًا للمضي قدمًا في مشروع التصنيع باستخدام الحاسب الآلي، أو كانت لديك أسئلة حول كيفية تصميم جزء يعمل ضمن هذه القيود، فنحن هنا لمساعدتك. يتمتع فريقنا بسنوات من الخبرة في تصنيع مجموعة واسعة من الأجزاء، منمسامير الرصاص المصنوعة من الفولاذ المقاوم للصدأإلى وصلات مخصصة مثلوصلة عالمية من الفولاذ المقاوم للصدأ مخصصةواقتران مشترك عالمي، ويسعدنا تقديم عرض أسعار مجاني وتعليقات حول التصميم لمشروعك القادم. تواصل مع فريقنا لمعرفة المزيد حول كيف يمكننا أن نجعل الجزء الخاص بك ينبض بالحياة بكفاءة ودقة.
مراجع
- جروفر، النائب (2020). أساسيات التصنيع الحديث: المواد والعمليات والأنظمة (الطبعة السابعة). جون وايلي وأولاده.
- دونالدسون، RC، Lecain، GH، & Patterson، SR (2019). تصميم الأداة (الطبعة الخامسة). الصحافة الصناعية.
- كالباكجيان، س.، وشميد، إس آر (2021). هندسة التصنيع والتكنولوجيا (الطبعة الثامنة). بيرسون.
- ASTM الدولية. (2022). طريقة الاختبار القياسية لقياس خشونة سطح الأسطح المُشكَّلة (ASTM A370-22). ASTM الدولية.
- ديجارمو، EP، بلاك، جي تي، وكوهسر، RA (2020). مواد وعمليات DeGarmo في التصنيع (الطبعة الثالثة عشرة). جون وايلي وأولاده.